
 EN
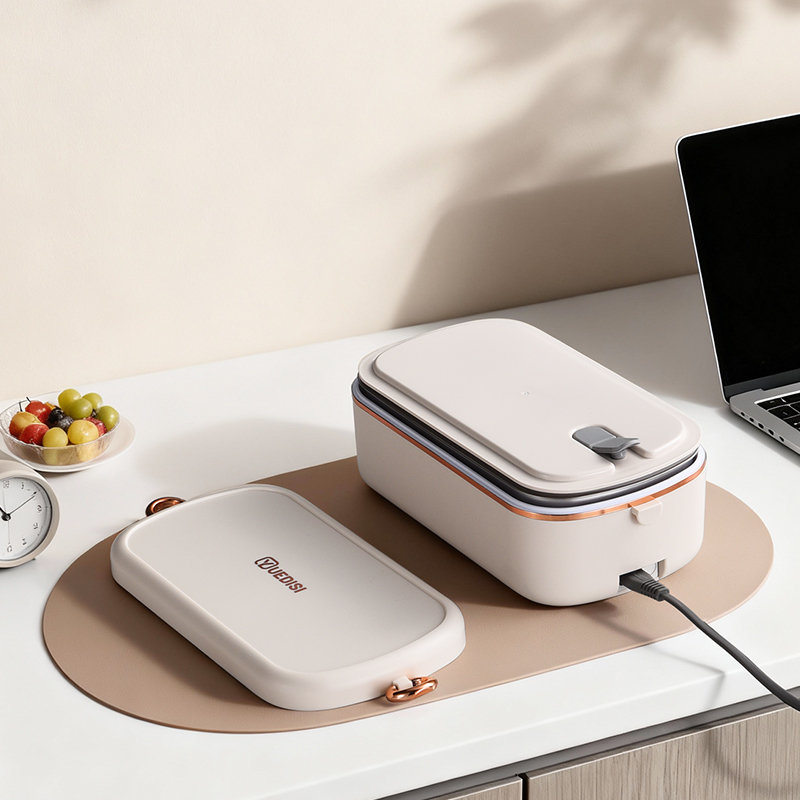
Tedarik ekibi, fabrikanın ana pirinç veya ana yemek bölümüne ek olarak özel bir çorba bölmesiyle donatılmış elektrikli bir öğle yemeği kutusu üretebilip üretmediğini sıklıkla sorar. İşe giden müşteriler ve özel etiketli markalar için sıvıları katılarından ayırmak, bir yenilikten ziyade günlük bir ihtiyaçtır. Bu sayfa, OEM/ODM özelleştirme ile bu gereksinimin, tekrarlanan günlük kullanım için tasarlanmış, gıda güvenli ve üretimine imkân veren bir ürüne nasıl dönüştürüleceğini açıklar.
Ayrı Bir Çorba Bölmesinin Nasıl Mühendislikle Gerçekleştirildiği
Ayrı Çorba Bölmesi Yapısı
Ayrı bir çorba bölmesi tasarlamak, elektrikli öğle yemeği kutusunun iç boşluk düzenlemesiyle başlar. Sabit bir bölme ayırıcı, üst kabı sızdırmaz bir çorba kuyusu ile kuru yemek bölgesine ayırır; böylece çorbalar taşınma sırasında pirinçten ayrı kalır. Bu ayırıcı, daha sonra eklenmek yerine kabuğun bir parçası olarak kalıplanmıştır; bu da duvar kalınlığını eşit tutar ve zayıf birleşim noktalarını önler. Mühendisler, çorba kuyusunun derinliğini hedef doldurma hacmi ve müşteriye ait porsiyon planına göre belirler; ardından bu iki bölge arasında buhar ve ısı hareketini modelleyerek simüle ederler. İyi biçimlendirilmiş bir ayırıcı aynı zamanda alttaki ısıtma plakasını sıvı girişi karşısında korur; dolayısıyla yapı günlük kullanımda kuru tarafa sızmadan dayanabilir.
Kalıp Geliştirme ve Kalıpçılık
Özelleştirilmiş bölme şekilleri, mevcut kalıplamaya nadiren uyduğundan kalıp geliştirme, benzersiz bir ürün için pratik geçiş noktasıdır. Fabrika, çorba yuvasını, bölme duvarını ve kapak oturma yüzeyini onaylı üç boyutlu modele uyacak şekilde kalıpları inşa eder veya değiştirir. Bu adım, duvar kalınlığının eşitliğini, conta kanallarını ve contayı sıkı tutan kapak kilidi yolunu sabitler. Özel iç boşluğa sahip bir elektrikli öğle yemeği kutusu, binlerce döngü boyunca dar toleransları koruyabilen bir kalıba ihtiyaç duyar; çünkü aşınmış bir iç boşluk, conta hattını kaydırır ve sızıntılara neden olur. Alıcılar, mühendislik incelemesi sırasında akış analizi raporu ve iç boşluk çizimlerini talep etmelidir. Kalıp sahipliği ve bakım planı da üretim sürecinin ilk parti sonrası da kararlı kalmasını sağlamak için sözleşmeye dahil edilmelidir.
Sızdırmaz, gıda sınıfı ayırma
Bölme duvarı ve silikon conta
Ayırma, contanın taşıma sırasında sallanmaya ve sıcaklık değişimine dayanması durumunda geçerlidir. Bir bölme ayırıcısı, çorba kabının kenarını saran sızdırmaz bir conta oluşturmak için sıkıştırılmış bir silikon conta ile eşleştirilir; kapak kilitlendiğinde conta, mikro-boşlukları kapatmak için yeterince şekil değiştirir. Conta ve astarın gıda sınıfı malzemeden olması, sıcak çorbada herhangi bir koku aktarımına veya plastik tadına neden olmaz. Trenlerde veya otobüslerde kullanılan elektrikli öğle yemeği kutularında conta, kuru bölgeye sızmadan tekrarlanan devrilme hareketlerine dayanmalıdır. Fabrika, tasarım onayı öncesi örnekler üzerinde conta sıkıştırmasını, kapak kilitleme kuvvetini ve ters çevrilmiş durumdaki sızdırma davranışını test eder. Doğru conta sertliğinin (durometer) seçilmesi ve sürekli, ekssiz bir halka kullanılması, bir tanıtım örneğinin başarılı geçmesiyle bir ay sonra sızdıran bir ürün arasında fark yaratır.
Gıda Sınıfı Malzeme ve Isı Yalıtımı
Malzeme seçimi, hem güvenliği hem de yiyeceğin ne kadar süreyle lezzetli kalacağını belirler. İç kaplamalar ve bölme parçaları, sıcak temas için onaylı gıda sınıfı malzemeden üretilir; reçine partisi, denetim amacıyla tedarikçiye kadar izlenebilir belgelerle desteklenir. Duvar ve kapakta bulunan termal yalıtım, ısı kaybını yavaşlatır; böylece çorba sıcak olarak ulaşırken kuru tarafın nemlenip yumuşaması önlenir. Elektrikli bir öğle yemeği kutusu, her bölgeyi güvenli ve keyifli sıcaklıklarda tutmak için çift cidarlı hava boşluğuna ve ısıtılmış tabana sahiptir. Tedarik sürecinde gıda ile temas bildirimi ve malzeme güvenlik veri sayfası talep edilmeli; ardından aynı kalitenin seri üretimde de aynı şekilde sevk edildiği doğrulanmalıdır.
Özel Etiket Üretim İş Akışı
Bir Avrupa özel etiketli alıcı tam olarak bu görevle karşılaştı. Arka plan: Marka, sıcak çorba ve pirinç içeren tek bir taşınabilir ünite sunarak işe giden müşterilere yemek çözümleri satıyordu. Sorun: Mevcut raflardaki konteynerler, sabah ortasına kadar sıvıları pirince karıştırıyordu ve mevcut tedarikçi, sızdırmazlık kaybı olmadan bölmeleri ayıramıyordu. Çözüm: Fabrika, silikon conta contası olan özel bir bölme ayırıcı önerdi, daha derin bir çorba yuvası için kalıp geliştirme yaptı ve seri üretimden önce ters çevrilmiş sızdırmazlık ve ısı testleriyle numuneleri doğruladı; tüm bunlar özel etiketli ambalaj altında gerçekleştirildi. Etki: Tamamlanmış elektrikli öğle yemeği kutusu, iki saatlik bir işe gitme süresince çorbayı ve pirinci ayrı tuttu; tekrar siparişler arttı ve alıcı, gelecek sezonda logo baskısıyla ürün gamını genişletti.
Asgari Sipariş Miktarı, Özel Etiket, Ambalaj ve Logo Baskısı
Marka kimliği, belirlenmiş bir iş akışıyla çizimden rafa taşınır. Asgari sipariş miktarı (MOQ), ekonomik parti boyutunu belirler; özel etiket ve ambalaj, alıcının sanatsal tasarımıyla kutuyu, kılıfı ve kullanıcı kılavuzunu kapsar. Kapak veya gövde üzerine logo baskısı, yüzey özellikleri ve aşınma gereksinimlerine göre damga, lazer veya serigrafi yöntemiyle yapılır. Bir perakendeci için üretilen elektrikli yemek kutusu genellikle mağaza markasını, özel bir rengi ve çok dilli bir broşürü içerir. Fabrika, baskı konumunu kalıp üzerindeki düz bölgelerle hizalayarak çarpıtma oluşumunu önler. Alıcılar, kalıp üretimine başlamadan önce sanatsal tasarımı ve Pantone referanslarını kesinleştirmelidir; çünkü kalıplama sonrası bir logo değişikliği, yeniden işleme ya da hurdaya ayırma anlamına gelir.
Örnek Doğrulama ve Uluslararası Standartlar
Toplu üretimden önce, örnek doğrulama, tasarımı sözleşme ve ilgili standartlarla karşılaştırır. Fabrika, ISO 9001 kalite yönetim sistemi ve BSCI sosyal uyum belgesi çerçevesinde çalışır; elektriksel yol için CE ve IEC’ye, gıda teması içinse FDA ve LFGB’ye başvurur. Avrupa’ya gönderilecek bir elektrikli öğle yemeği kutusu için, sevkiyat klasöründe gıda teması beyanı ile elektriksel güvenlik dosyası bulunmalıdır. Doğrulama, pilot üniteler üzerinde sızıntı, ısıtma ve düşme testlerini kapsar ve rapor imzalanmak üzere paylaşılır. Bir bölücü veya conta kusuru örnekleme aşamasında tespit edilirse bu birkaç gün kayba neden olur; ancak konteynerler sevk edildikten sonra tespit edilirse bu, iade süreçleri ve güven kaybı açısından bir mevsimlik maliyet doğurur.
ÖZET
Ayrı bir çorba bölmesiyle elektrikli bir öğle yemeği kutusunun özelleştirilmesi, OEM/ODM iş birliği, kalıp geliştirme ve disiplinli örnek doğrulama yoluyla mümkündür. Alıcılar, bölme ayırıcısını, silikon conta malzemesini ve gıda sınıfı malzeme sertifikalarını incelemeli; ardından pilot ünitelerde sızdırmazlık ve ısı testlerini onaylamalıdır. Kabı dengeli bir yüzeyde kullanın ve çorba bölümüne işaretlenmiş çizginin çok üstüne doldurmayın. Contayı elde yıkayarak ve havada kurutarak contanın mühürleme özelliğini koruyun; ardından halkayı korumak için kapağı hafifçe açık tutarak saklayın. Sertifikalı ve deneyimli bir üreticiyle çalışmak, günlük ulaşım sürecindeki bir sıkıntıyı güvenilir bir markalı ürüne dönüştürür.
Sıkça Sorulan Sorular
Soru
Bir öğle yemeği kutusuna ayrı bir çorba bölümü eklenip eklenemeyeceğini ne belirler?
Cevap: Karar verici faktörler, iç boşluk hacmi, kapak kilidi geometrisi ve ısıtma plakasının konumudur. Sabit bir bölme duvarı, ısı yolunu veya conta çizgisini engellemeden yer bulmalıdır. Fabrika, hedef porsiyon boyutlarını inceler; ardından kalıpta duvar kalınlığını ve conta kanallarını modelleyerek analiz eder. Mevcut kabuk, sızdırmaz bir bölme alanına sahip olamıyorsa, kalıp geliştirme süreciyle yeni bir boşluk oluşturulur. Gıda sınıfı malzeme ve sürekli silikon conta ile üretim tamamlanır. Erken üç boyutlu inceleme, kalıp üretimi başladıktan sonra maliyetli değişiklikleri önler.
Soru
Özelleştirilmiş bir bölme şekli için neden kalıp geliştirme önemlidir?
Cevap: Kalıp geliştirme, bir çorba kabının sızdırmazlığını ve günlük kullanıma dayanıklılığını belirleyen fiziksel toleransları sabitler. Hassasiyeti düşük bir boşluk, conta kanalını kaydırır, bölücü eklemi zayıflatır ve sıvının kuru bölgeye geçmesine izin verir. Fabrika, onaylı modele göre enjeksiyon kalıplarını oluşturarak veya değiştirerek duvar kalınlığının eşitliğini ve kapak-oturma hizalamasını binlerce ünite boyunca sabitler. Mühendislik incelemesi sırasında boşluk çizimleri ve akış analizi talep edilmesi, çelik kesilmeden önce şekil sorunlarını tespit etmeyi sağlar ve daha sonra yapılacak haftalar süren yeniden çalışmalardan tasarruf edilmesini sağlar.
Soru
Fabrika, seri üretimden önce örnekleri nasıl doğrular?
Cevap: Örnek doğrulama, pilot birimleri sözleşme ve ilgili standartlarla karşılaştırır. Fabrika, sızdırmazlık, ters uç, ısıtma ve düşme testlerini gerçekleştirir; ardından raporu onay için paylaşır. ISO 9001 ve BSCI çerçevesinde çalışırken, elektrikli ürünler ve gıda teması ürünleri için CE, IEC, FDA ve LFGB referans alınır; ekip, seri üretimde aynı kalitenin sevk edildiğini teyit eder. Bir bölme veya conta kusuru, örnek aşamasında tespit edilirse, konteynerler limandan ayrıldıktan sonra maliyetli bir geri çağırma önlenir.
Soru
Bir alıcı özel etiketli ambalaj ve logo baskısı talep edebilir mi?
Cevap: Evet. Elektrikli öğle yemeği kutusu, özel etiketli sanatsal tasarım, özelleştirilmiş ambalaj ve kapak veya gövde üzerine logo baskısı ile alıcının markasını taşımaktadır. Yüzey ve aşınma gereksinimlerine göre damga, lazer veya serigrafi baskı yöntemleri seçilir; baskı, çarpıtma oluşmaması için düz kalıp bölgelerine yerleştirilir. Alıcılar, kalıp üretimi başlamadan önce Pantone renk referanslarını ve sanatsal tasarımı kesinleştirmelidir; çünkü kalıplama sonrası bir logo değişikliği, yeniden işlenme ya da hurdaya ayırma anlamına gelir. MOQ, bir markalı üretim için ekonomik olarak minimum parti büyüklüğünü belirler.
Soru
Gıda sınıfı bir öğle yemeği kutusunu inceleyerken alıcılar nereye odaklanmalıdır?
Cevap: İnceleme, gıda sınıfı malzeme sertifikası ve gıda ile temas etme beyanı ile başlamalıdır; bu belgelerin aynı reçinenin seri üretimde kullanıldığını doğrulamalıdır. Bölme ayırıcısındaki sürekli silikon contayı (ek yerleri olmamalıdır) kontrol edin, ardından ılık suyla ters çevrilmiş sızdırmazlık testi yapın. Isı yalıtımını, belirli bir süre içinde sıcaklık düşüşünü ölçerek doğrulayın. Son olarak, ambalajı ve logo baskısını hizalama açısından gözden geçirin; örnek doğrulama raporunu denetimler ve yeniden siparişler için dosyada saklayın.