
 EN
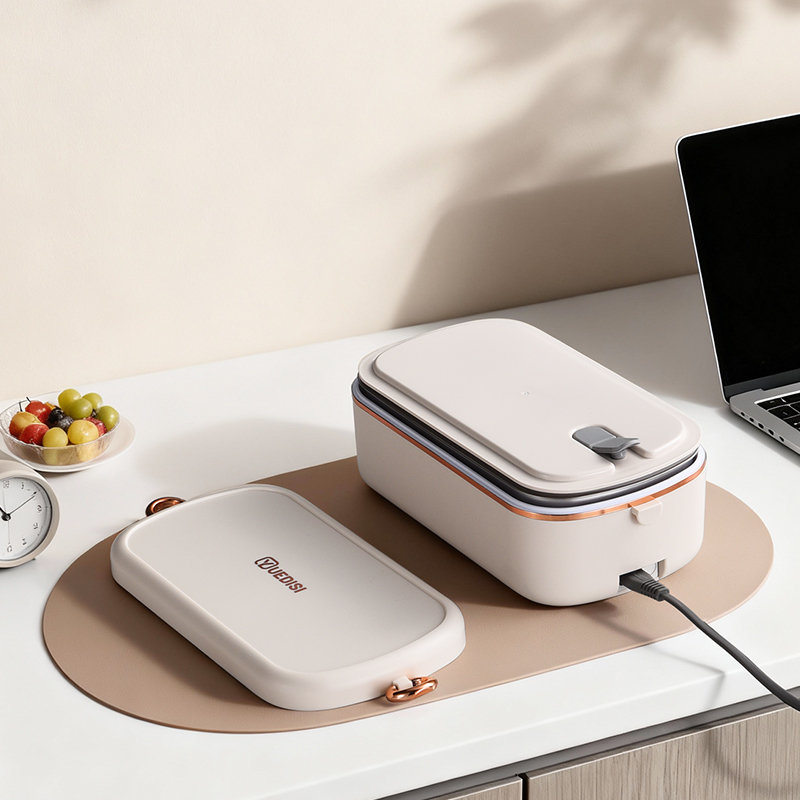
Команды по закупкам часто спрашивают, может ли фабрика изготовить электрический ланч-бокс с отдельным отделением для супа рядом с основным отделением для риса или основного блюда. Для клиентов, пользующихся общественным транспортом, и брендов с частной маркировкой разделение жидкостей и твёрдых продуктов — это реальная ежедневная потребность, а не просто новинка. На этой странице объясняется, как кастомизация по модели OEM/ODM превращает это требование в производимый, безопасный для пищевых продуктов продукт, рассчитанный на многократное ежедневное использование.
Инженерное решение для отдельного отделения для супа
Конструкция отдельного отделения для супа
Разработка отдельного отделения для супа начинается с проектирования внутренней конфигурации электрического ланч-бокса. Фиксированный разделитель делит верхний контейнер на герметичное отделение для супа и сухую зону для основного блюда, чтобы бульоны не смешивались с рисом во время транспортировки. Разделитель формуется как единое целое со стенками корпуса, а не устанавливается отдельно на последующем этапе — это обеспечивает равномерную толщину стенок и исключает слабые соединения. Инженеры определяют глубину отделения для супа исходя из расчётного объёма заполнения и плана порционирования, согласованного с заказчиком, после чего моделируют процессы перемещения пара и тепла между двумя зонами. Правильно спроектированный разделитель также защищает нагревательный элемент, расположенный под ним, от попадания жидкости, что гарантирует долговечность конструкции и предотвращает протечки в сухую зону при ежедневной эксплуатации.
Разработка пресс-формы и оснастки
Индивидуальные формы отсеков редко совместимы с существующей оснасткой, поэтому разработка пресс-формы — это практический этап, открывающий путь к уникальному продукту. На заводе изготавливают или модифицируют литейные пресс-формы для литья под давлением так, чтобы форма углубления для супа, перегородки и посадочного места крышки точно соответствовали утверждённой трёхмерной модели. На этом этапе обеспечивается равномерность толщины стенок, профиль канавок под уплотнительные кольца и траектория защёлкивания крышки, обеспечивающая постоянное сжатие уплотнения. Для электрической ланч-боксы с индивидуальной полостью требуется пресс-форма, сохраняющая высокую точность размеров в течение тысяч циклов литья: износ полости смещает линию уплотнения и провоцирует протечки. Покупателям следует запросить анализ движения расплава в пресс-форме (mold-flow analysis) и чертежи полостей на этапе инженерного обзора. Права собственности на оснастку и график её технического обслуживания также должны быть чётко прописаны в контракте, чтобы стабильность производства сохранялась после первого запуска.
Герметичное пищевое разделение
Перегородка между отсеками и силиконовое уплотнительное кольцо
Разделение сохраняется только при условии, что уплотнение выдерживает встряхивание и перепады температуры во время транспортировки. Перегородка отсека в паре с сжатым силиконовым уплотнительным кольцом создаёт герметичное соединение по краю ёмкости для супа; уплотнитель деформируется ровно настолько, чтобы закрыть микрозазоры при фиксации крышки. Пищевой материал уплотнителя и внутреннего слоя исключает перенос запахов и появление пластикового привкуса в горячем супе. Для электрического ланч-бокса, используемого в поездах или автобусах, уплотнение должно выдерживать многократное наклонение без просачивания жидкости в сухую зону. На заводе проверяют степень сжатия уплотнения, усилие фиксации крышки и поведение в перевёрнутом положении на образцах перед утверждением конструкции. Выбор правильной твёрдости уплотнителя (по шкале дюрометра) и непрерывного кольца без стыков — вот разница между успешной демонстрацией и продуктом, который начинает протекать спустя месяц.
Пищевой материал и термоизоляция
Выбор материала определяет как безопасность, так и срок сохранения пищи в приятном для употребления виде. Вкладыши и перегородки изготавливаются из пищевого материала, одобренного для контакта с горячими продуктами; документация позволяет проследить партию смолы до поставщика для аудита. Теплоизоляция в стенках и крышке замедляет теплоотдачу, поэтому суп прибывает тёплым, а сухая часть не пропитывается собственным паром и не размокает. Электрический ланч-бокс использует двойной воздушный зазор между стенками плюс подогреваемое дно, что обеспечивает поддержание каждой зоны при безопасной и комфортной температуре. При закупке следует запросить декларацию о пригодности материала для контакта с пищевыми продуктами и паспорт безопасности материала, а затем подтвердить, что в серийном производстве поставляется тот же самый сорт материала.
Рабочий процесс производства продукции под собственной торговой маркой
Один европейский покупатель частной марки столкнулся именно с такой задачей. Контекст: бренд продавал готовые блюда для клиентов, ежедневно совершающих поездки на работу, которым требовались горячий суп и рис в одном портативном контейнере. Проблема: стандартные контейнеры к середине утра смешивали жидкость с рисом, а существующий поставщик не мог обеспечить герметичное разделение зон без протечек. Решение: фабрика предложила индивидуальный перегородочный элемент с силиконовым уплотнительным кольцом, провела разработку пресс-формы для более глубокого отделения под суп и проверила образцы в условиях перевёрнутого положения и при нагревании перед запуском массового производства в упаковке под частной маркой. Результат: готовый электрический ланч-бокс сохранял суп и рис раздельно в течение двухчасовой поездки, количество повторных заказов выросло, а покупатель в следующем сезоне расширил линейку за счёт нанесения логотипа.
Минимальный объём заказа, частная марка, упаковка и нанесение логотипа
Брендинг перемещается от эскиза к полке посредством чётко определённого рабочего процесса. Минимальный объём заказа (MOQ) задаёт экономически обоснованный размер партии, а частная маркировка и упаковка включают коробку, вкладыш и руководство пользователя с художественным оформлением покупателя. Нанесение логотипа на крышку или корпус выполняется методами тампонной печати, лазерной гравировки или шелкографии — выбор зависит от типа поверхности и требований к износостойкости. Электрический ланч-бокс, разработанный для розничного продавца, зачастую несёт торговую марку магазина, индивидуальный цвет и многоязычный вкладыш. На заводе позиция печати согласуется с плоскими зонами формы, чтобы избежать искажений. Покупателям следует окончательно утвердить художественное оформление и ссылки на цвета Pantone до начала изготовления оснастки: изменение логотипа после формовки влечёт за собой переделку или списание.
Валидация образцов и международные стандарты
Перед запуском в серийное производство проверка образцов подтверждает соответствие конструкции условиям контракта и соответствующим стандартам. Завод работает в соответствии с системой менеджмента качества ISO 9001 и социальными стандартами BSCI, а также руководствуется директивами CE и стандартами IEC в части электрической цепи, а также требованиями FDA и LFGB — в части контакта с пищевыми продуктами. Электрический ланч-бокс, предназначенный для Европы, должен сопровождаться декларацией о безопасности при контакте с пищевыми продуктами и документацией по электробезопасности, включённой в папку отгрузки. Проверка включает испытания на герметичность, нагрев и удар (падение) опытных образцов; отчёт направляется заказчику для утверждения. Обнаружение дефекта перегородки или уплотнительного кольца на стадии образцов приводит к задержке на несколько дней; обнаружение такого же дефекта после отгрузки контейнеров — к потере целого сезона из-за возвратов и утраты доверия.
Резюме
Настройка электрического ланч-бокса с отдельным отделением для супа возможна через OEM/ODM, разработку пресс-формы и строгую проверку образцов. Покупателям следует осмотреть перегородку между отделениями, силиконовую прокладку и сертификаты на пищевые материалы, а затем подтвердить герметичность и термоустойчивость на опытных образцах. Используйте контейнер на устойчивой поверхности и не наполняйте отделение для супа выше указанной метки. Поддерживайте герметичность, мойте прокладку вручную и просушивайте на воздухе, после чего храните крышку слегка приоткрытой, чтобы защитить уплотнительное кольцо. Сотрудничество с сертифицированным и опытным производителем превращает ежедневную проблему в надёжный фирменный продукт.
Часто задаваемые вопросы
Вопрос
Что определяет возможность добавления отдельного отделения для супа в ланч-бокс?
Ответ: Определяющими факторами являются объём внутренней полости, геометрия фиксации крышки и положение нагревательной пластины. Для установки неподвижной перегородки между отсеками требуется свободное пространство, не перекрывающее путь тепла или линию уплотнения. На заводе анализируются целевые размеры порций, после чего в модели формы учитываются толщина стенок и каналы для уплотнительного кольца. Если существующий корпус не позволяет создать герметичный отсек, разработка формы предусматривает изготовление новой полости. Пищевой материал и непрерывное силиконовое уплотнительное кольцо завершают сборку. Ранний трёхмерный анализ предотвращает дорогостоящие изменения после начала изготовления оснастки.
Вопрос
Почему разработка формы имеет значение для нестандартной формы отсека?
Ответ: Разработка пресс-формы устанавливает физические допуски, определяющие, будет ли супница герметично закрываться и выдерживать ежедневную эксплуатацию. Неточная полость смещает канал для уплотнительного кольца, ослабляет соединение перегородки и позволяет жидкости проникать в сухую зону. Создавая или модифицируя литейные пресс-формы в соответствии с утверждённой моделью, завод обеспечивает одинаковую толщину стенок и точное совмещение крышки с посадочным местом на тысячах единиц продукции. Запрос чертежей полости и анализа движения расплава при инженерном обзоре позволяет выявить конструктивные проблемы до изготовления стальной пресс-формы, что экономит недели на переделку в дальнейшем.
Вопрос
Как завод проверяет образцы перед запуском массового производства?
Ответ: Проверка образцов включает сравнение опытных единиц с условиями контракта и соответствующими стандартами. На заводе проводятся испытания на герметичность, перевёрнутый наконечник, нагрев и падение, после чего отчёт направляется заказчику для утверждения. Работа ведётся в соответствии со стандартами ISO 9001 и BSCI; при этом для электрических изделий и изделий, контактирующих с пищей, применяются требования CE, IEC, FDA и LFGB. Команда гарантирует, что при серийном производстве поставляется материал той же марки. Выявление дефекта перегородки или прокладки на стадии проверки образцов позволяет избежать дорогостоящего отзыва продукции после отбытия контейнеров из порта.
Вопрос
Может ли покупатель запросить упаковку под собственной торговой маркой и нанесение логотипа?
Ответ: Да. Электрический ланч-бокс может быть оформлен под торговую марку покупателя с помощью фирменного дизайна, индивидуальной упаковки и нанесения логотипа на крышку или корпус. Метод нанесения (тиснение, лазерная гравировка или шелкография) выбирается в зависимости от типа поверхности и требований к износостойкости; печать размещается на ровных участках формы, чтобы избежать искажений. Покупателям следует зафиксировать ссылки на цвета Pantone и утвердить дизайн до начала изготовления оснастки, поскольку изменение логотипа после формовки потребует переделки или списания деталей. MOQ определяет минимальный экономически целесообразный объём партии для производства продукции с брендированием.
Вопрос
На чём должны сосредоточиться покупатели при осмотре ланч-бокса, пригодного для контакта с пищевыми продуктами?
Ответ: Осмотр следует начинать с сертификата на материал, пригодный для контакта с пищевыми продуктами, и декларации о пригодности для контакта с пищевыми продуктами, подтверждающей, что в массовом производстве используется тот же самый полимер. Проверьте разделительные перегородки контейнера на наличие непрерывного силиконового уплотнительного кольца без стыков, затем выполните тест на отсутствие протечек при перевёрнутом положении с использованием тёплой воды. Проверьте термоизоляцию, измерив падение температуры за заданный промежуток времени. Наконец, внимательно изучите упаковку и печать логотипа на предмет точности совмещения, а также сохраните отчёт по проверке образца для последующих аудитов и повторных заказов.