
 EN
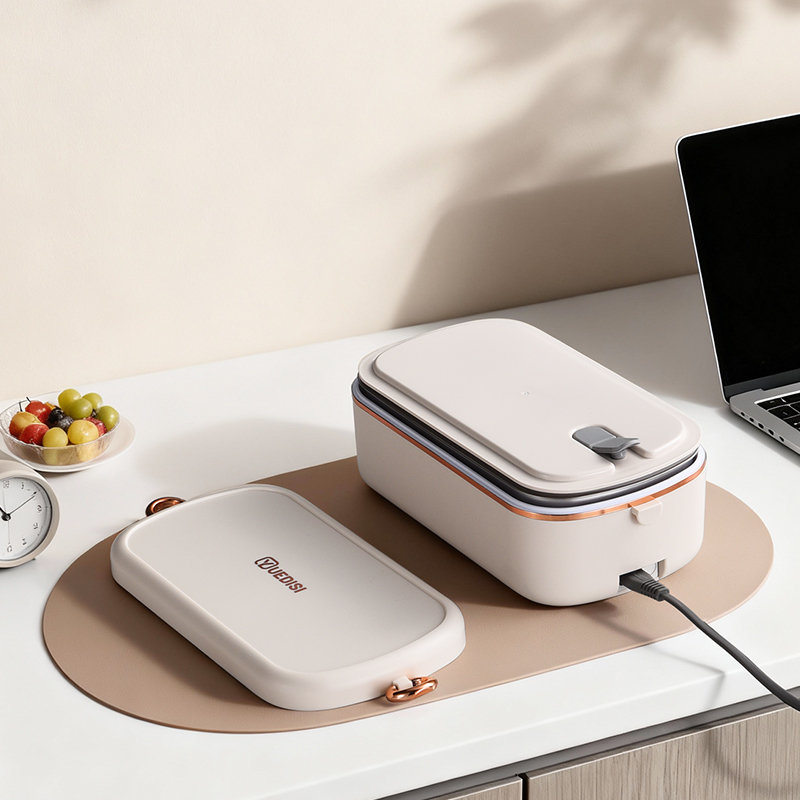
Os equipos de adquisicións preguntan con frecuencia se a fábrica pode personalizar unha caxa de almorzo eléctrica cun compartimento específico para sopa xunto coa sección principal para arroz ou comida. Para os clientes que van e volven do traballo e as marcas de marca branca, manter os líquidos separados dos sólidos é unha necesidade diaria real, non unha simple novedade. Esta páxina explica como a personalización OEM/ODM converte ese requisito nun produto fabricable e seguro para alimentos, deseñado para o seu uso diario repetido.
Como se engeniou un compartimento separado para sopa
Estrutura do compartimento separado para sopa
Deseñar un compartimento separado para a sopa comeza co deseño da cavidade interna da fiambrera eléctrica. Un divisor fixo de compartimentos divide o recipiente superior nun pozo estanque para a sopa e nunha zona seca para a comida, de xeito que os caldos non entren en contacto co arroz durante o transporte. O divisor está moldeado como parte integrante da cuberta, en vez de engadirse despois, o que mantén un grosor uniforme nas paredes e evita xuntas débiles. Os enxeñeiros determinan a profundidade do pozo para a sopa a partir do volume de cheo obxectivo e do plan de porcións do cliente, e logo modelan o movemento do vapor e do calor entre as dúas zonas. Un divisor ben deseñado tamén protexe a placa calefactora situada embaixo contra a entrada de líquidos, polo que a estrutura resiste ao uso diario sen que se produzan filtracións cara á zona seca.
Desenvolvemento do molde e ferramentas
As formas personalizadas dos compartimentos raramente se adaptan ás ferramentas existentes, polo que o desenvolvemento dos moldes é a etapa práctica para obter un produto único. A fábrica constrúe ou modifica os moldes de inxección para que o recipiente central, o divisor e o asento da tapa coincidan co modelo tridimensional aprobado. Este paso garante a uniformidade das paredes, os canais para as guarnicións e a traxectoria de encaixe da tapa que mantén a estanquidade comprimida. Unha caixa de almorzo eléctrica cunha cavidade personalizada require un molde que mantenha tolerancias estritas durante millares de ciclos, xa que unha cavidade desgastada despraza a liña de estanquidade e provoca fugas. Os compradores deben solicitar a análise do fluxo de material no molde e os debuxos da cavidade durante a revisión de enxeñaría. A propiedade dos moldes e un plan de mantemento tamén deben incluírse no contrato para garantir a estabilidade da produción despois da primeira tirada.
Separación estanca e apta para alimentos
Divisor de compartimentos e guarnición de silicona
A separación só é efectiva se o selo resiste ás sacudidas e aos cambios de temperatura durante o transporte. Un divisor de compartimento combínase cunha junta de silicona comprimida para formar un selo estanco ao redor do bordo do recipiente para sopa; a xunta deforma-se o suficiente para pechar os microespazos cando a tapa se pecha. O material de grao alimentario da xunta e do revestimento impide a transferencia de olores e o sabor plástico na sopa quente. Para unha caixa de almorzo eléctrica usada en trens ou autocares, o selo debe resistir as inclinacións repetidas sen goteo na zona seca. A fábrica proba a compresión do selo, a forza de peche da tapa e o comportamento de goteo en posición invertida en mostras antes de aprobar o deseño. Escoller a dureza adecuada da xunta e un anel continuo sen xuntas é a diferenza entre unha demostración que pasa e un produto que gotea despois dun mes.
Material de grao alimentario e illamento térmico
A elección do material determina tanto a seguridade como o tempo que os alimentos permanecen agradables ao paladar. Os revestimentos e separadores están feitos con material apto para o contacto con alimentos, aprobado para contacto quente, cunha documentación que rastrea o lote de resina ata o fornecedor para auditorías. O illamento térmico nas paredes e na tapa reduce a perda de calor, polo que a sopa chega quente mentres o lado seco non se humedece polo vapor. Unha caixa de almorzo eléctrica benefíciase dun espazo de aire de dupla parede máis unha base calefactada, mantendo cada zona a temperaturas seguras e agradables. A adquisición debe solicitar a declaración de contacto con alimentos e a ficha de datos de seguridade do material, e logo confirmar que o mesmo grao se fornece na produción en masa.
Fluxo de traballo da produción de marca branca
Un comprador europeo de marca branca enfrontouse exactamente a este reto. Antecedentes: a marca vendía solucións de comidas a clientes que se desprazaban, os cales querían sopa quente e arroz nunha única unidade portátil. Problema: os recipientes estándar mesturaban os líquidos co arroz cara á metade da mañá, e o fornecedor existente non podía separar as zonas sen fugas. Solución: a fábrica propuxo un divisor personalizado de compartimentos con selo de goma de silicona, desenvolveu un molde para un pozo máis profundo para a sopa e validou as mostras baixo probas de fuga invertida e de calor antes da produción en masa con embalaxe de marca branca. Resultado: a caixa eléctrica para o almoro final mantivo a sopa e o arroz separados durante un percorrido de dúas horas, aumentaron os pedidos repetidos e o comprador ampliou a liña coa impresión do logotipo na tempada seguinte.
Cantidade mínima de pedido (MOQ), marca branca, embalaxe e impresión de logotipo
A marca pasa do debuxo á prateleira mediante un fluxo de traballo definido. A cantidade mínima de pedido (MOQ) establece o tamaño económico do lote, mentres que a marca privada e o embalaxe cubren a caixa, a funda e o manual do usuario coa imaxe do comprador. A impresión do logotipo na tapa ou na carcasa utilice métodos de estampación por tampón, láser ou serigrafía, escollidos segundo as necesidades de superficie e desgaste. Unha fiambrera eléctrica deseñada para un distribuidor adoita levar a marca da tenda, unha cor personalizada e unha folla informativa en varios idiomas. A fábrica alínea a posición da impresión cos zonas planas do molde para evitar distorsións. Os compradores deben confirmar a imaxe e as referencias Pantone antes da fabricación das ferramentas, pois cambiar un logotipo despois do moldeado implica retraballar ou descartar a peza.
Validación de mostras e normas internacionais
Antes da produción en masa, a validación de mostras confirma o deseño respecto do contrato e das normas correspondentes. A fábrica opera baixo a xestión da calidade ISO 9001 e a conformidade social BSCI, e fai referencia ás normas CE e IEC para a parte eléctrica, así como ás normas FDA e LFGB para contacto con alimentos. Unha caixa de almoro eléctrica destinada a Europa require a declaración de contacto con alimentos e o ficheiro de seguridade eléctrica na carpeta de envío. A validación inclúe probas de estanqueidade, aquecemento e caída en unidades piloto, co informe compartido para a súa aprobación. Detectar un defecto nun divisor ou na junta na fase de mostra supón días de retraso; detectalo despois de que os contenedores saian ao mercado supón unha tempada enteira de devolucións e perda de confianza.
Resumo
A personalización dunha fiambrera eléctrica cun compartimento separado para a sopa é factible mediante OEM/ODM, o desenvolvemento de moldes e a validación rigorosa de mostras. Os compradores deben inspeccionar o divisor do compartimento, a guarnición de silicona e os certificados de materiais aptos para o consumo alimentario, e despois confirmar as probas de estanqueidade e resistencia ao calor en unidades piloto. Utilice o recipiente sobre unha superficie estable e evite encher en exceso o compartimento da sopa máis aló da liña marcada. Mantenha a estanqueidade lavando a guarnición á man e deixándoa secar ao aire; logo, almacene a tapa lixeiramente aberta para protexer o anel. Traballar cun fabricante certificado e experimentado converte unha molestia no percorrido diario nun produto de marca fiable.
Preguntas frecuentes
Pregunta
Que determina se se pode engadir un compartimento separado para a sopa a unha fiambrera?
Resposta: Os factores decisivos son o espazo da cavidade interna, a xeometría do peche da tapa e a posición da placa calefactora. Un divisor de compartimento fixo require espazo sen obstruír o percorrido do calor nin a liña de estanqueidade. A fábrica revisa os tamaños de porcións obxectivo e, despois, modela o grosor das paredes e os canais para as guarnicións no molde. Se a cuberta existente non pode albergar un compartimento estanco, o desenvolvemento do molde crea unha nova cavidade. O material apto para alimentos e unha guarnición de silicona continua completan a construción. A revisión tridimensional inicial evita cambios onerosos despois de comezar a fabricación das ferramentas.
Pregunta
Por que é importante o desenvolvemento do molde para unha forma personalizada de compartimento?
Resposta: O desenvolvemento do molde corríxe as tolerancias físicas que determinan se unha tarrina de sopa pecha herméticamente e resiste ao uso diario. Unha cavidade imprecisa despraza o canal da junta, debilita a unión da divisoria e permite que o líquido atravese á zona seca. Ao construír ou modificar moldes de inxección segundo o modelo aprobado, a fábrica garante a uniformidade das paredes e o alineamento entre a tapa e o asento en miles de unidades. Solicitar os debuxos da cavidade e a análise do fluxo do molde durante a revisión de enxeñaría detecta problemas de forma antes de cortar o acero, aforrando semanas de retraballo posterior.
Pregunta
Como valida a fábrica as mostras antes da produción en masa?
Resposta: A validación da mostra compara as unidades piloto co contrato e as normas correspondentes. A fábrica realiza probas de fuga, de punta invertida, de aquecemento e de caída, e despois comparte o informe para a súa aprobación. Traballando baixo as normas ISO 9001 e BSCI, e facendo referencia ás certificacións CE, IEC, FDA e LFGB para os aspectos eléctricos e de contacto con alimentos, o equipo confirma que o mesmo grao se envía en volume. Detectar un defecto nun divisor ou na guarnición na fase de mostra evita unha retirada cara a custosa despois de que os contenedores saian do porto.
Pregunta
Pode un comprador solicitar embalaxe con marca propia e impresión do logotipo?
Resposta: Si. A caixa de almoro eléctrica pode levar a marca do comprador mediante arte final para marca propia, embalaxe personalizada e impresión do logotipo na tapa ou na cuberta. Os métodos de impresión — tampografía, láser ou serigrafía — escóllense segundo as necesidades de superficie e desgaste, e a impresión colócase en zonas planas do molde para evitar distorsións. Os compradores deben confirmar as referencias Pantone e o deseño antes da fabricación dos moldes, pois cambiar o logotipo despois do moldeado implica retraballos ou descartes. A cantidade mínima de pedido (MOQ) define o lote económico mínimo para unha produción con marca.
Pregunta
Onde deben centrarse os compradores ao inspeccionar unha caixa de almoro de grao alimentario?
Resposta: A inspección debe comezar co certificado de material de grao alimentario e coa declaración de contacto con alimentos, confirmando que a mesma resina se envía na produción en masa. Comprobe o divisor do compartimento para asegurarse de que ten unha guarnición de silicona continua sen xuntas, e logo realice unha proba de fuga invertida con auga quente. Verifique o illamento térmico medindo a caída de temperatura durante un tempo determinado. Finalmente, revise o embalaxe e a impresión do logotipo para comprobar a súa aliñación, e conserve o informe de validación da mostra nos arquivos para auditorías e novos pedidos.